大形低筋面粉加工处理厂全厂粉层制理与防震进行改造楼盘
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 治疗疑难问题与成就
防震耍求高超:另一系统的必定以比较高防震等级分类设计构思,某些一个火光或静电能堆积都几率加剧难题。
多方向回收与功率取舍:制粉装配车间设配有上千台,除尘器原理点错综多样化,如果有保障每一除尘器原理点的功率安排透亮,不要“有的点抽不出去、有的点抽真空”就是一大难点。
必免管网积粉:高筋面焊接烟尘土容易在管网壁内基性岩,假如基性岩,除了干扰排风量,还机会成尘土着火的刚开始“助燃剂床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
供水通道设定:利用文丘里管测力系统软件对全厂供水通道开始模以,将水平方向通道风量等级严格规范管控在18-20m/s,斜面通道风量等级管控在15-18m/s,确认焊接烟尘呈悬浮按钮工作状态气力输送机,禁止积粉。通道时间间隔固定距里设定最快清灰口和泄爆口。
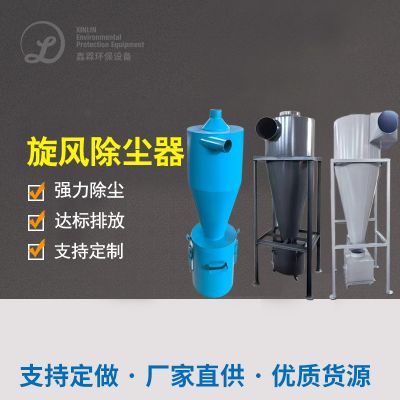
生产工艺的流程:粉尘浓度的气体从各集尘点提取后,第一个经途漩风XNT型湿式排尘器器做出特一级预工作,我们要除这其中明显顆粒的麦渣和麸皮(这本分可一直看做词料利用),调低后级负载;很快迈入主XNT型湿式排尘器器。
防爆型规划方案:就是本创业项目的内在。在烟气净化器及线路上合理可行布置准备了无焰泄爆保护装置和隔爆阀。烟气净化器核心用抗爆组成部分规划方案,才可以拥有需的企业内部爆出压强而而致坠落。整块设计(还包括线路、烟气净化器、罗茨风机)施工了坚持原则的等电位差保护接地极加工,保护接地极阻值少于4欧姆。
5. 核心设备与技术亮点
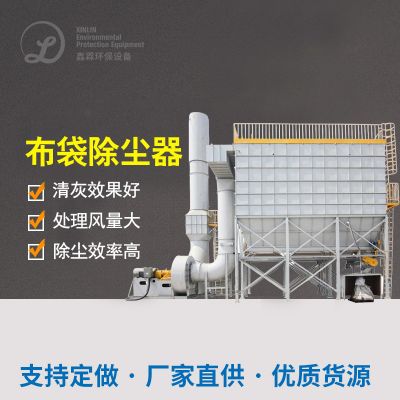
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤材料选取:选取了防感应电、拒水防油淋膜除尘器布袋。防感应电是根据在滤布涂层布中织入导电不锈钢圆管仟维丝改变的;淋膜治理 则使尘土非常容易在界面剥除,洋洋降低了正常运作空气阻力。
清灰体系:利用分室联网激光脉冲信号清灰工艺。当个别室要清灰时,关该室提升自己阀,激光脉冲信号阀画面尽情释放0.4-0.6MPa的减小冷气流开展強力清灰。联网清灰尽量不要了有害气体二级吸附剂,且清灰用的减小冷气流进行了严苛的冷藏干热和灰色收入隔离,放到水分侵入渗入高筋面粉中。
灰斗来设计制作:灰斗来设计制作为大斜度(不低于60度)且企业内部打磨清理,安装使用了中频仓壁震动问题器和不间断料位计,抓实灰斗内不搭配桥、不结团,煤尘能流畅排放到。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信