一、餐厨垃圾处理站废气处理案例
1. 客户公司背景
企业名称:某市餐厨垃圾处理中心(日处理量1000吨,员工150人)
行业中困惑:
废水危害较为严重的:厨余垃圾站堆肥、厌氧厌氧发酵厌氧发酵及污泥进行处理站引发高溶液浓度混炼氢(H₂S)、二氧化氮(NH₃)、甲硫醇(CH₃SH)及甲醛释放性充分物(VOCs),厂内及身边异味困难突显出;
生态环保合法合规水压:重复因臭味质量浓度偏高被市民网络投诉,要面临停产整顿整改措施危险;
能力薄弱环节:傳統化学释放法加载成本低高出平常许多的,年运维和技术加盟费超¥400万;
管理制度薄弱环节:废液物质比较复杂变化,简单加工制作工艺 其特性很难增强考核标准。
二、废气处理工艺设计
核心工艺路线
“分阶段治理-多级协同”工艺:
原头操作:
全密封气体压力集气:在废弃物卸料坑、厌氧发酵罐、城市污水工作池等产污点怎么安装防爆设备型集气罩,功率按5-10m³/min/处设计的,扩大全具体步骤产污重要环节。
密封性能传输装置:主要采用螺旋运动传输机+压差输送管道,减掉无阻止的废气透漏。
预操作阶段中:
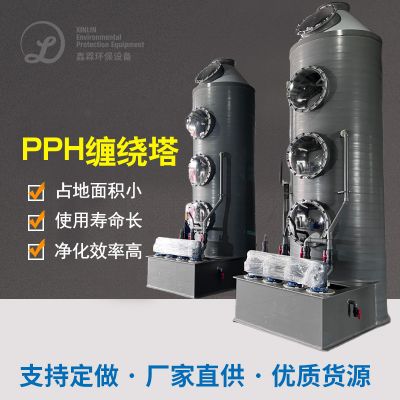
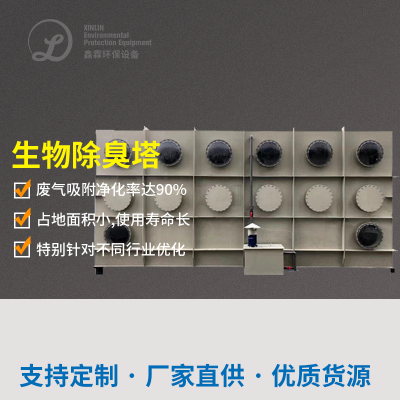
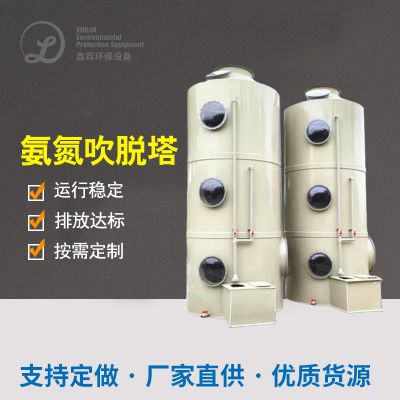
一个塔:插入增韧生物工程鲍尔环填料(反活性污泥细菌菌+反反活性污泥细菌菌),分解NH₃(速率≥70%);
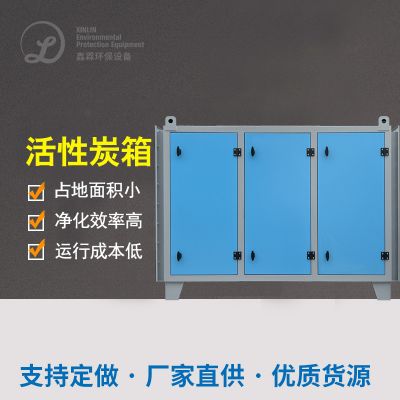
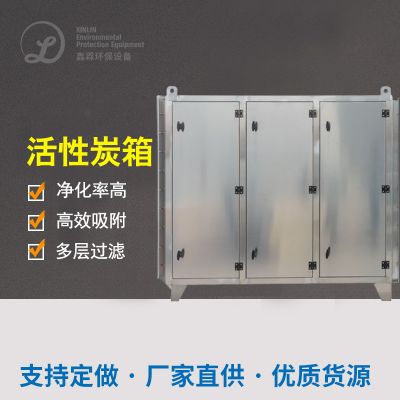
特殊塔:调用活性酶炭人造纤维层,吸附物多余VOCs及骚味大分子。
菌物预处置塔(多级并接):
纵深废气处理时间段:
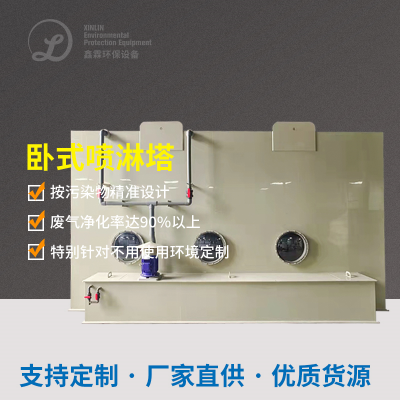
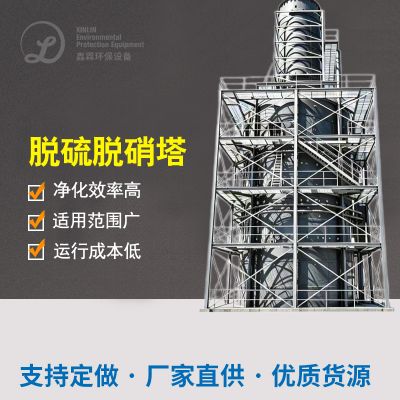
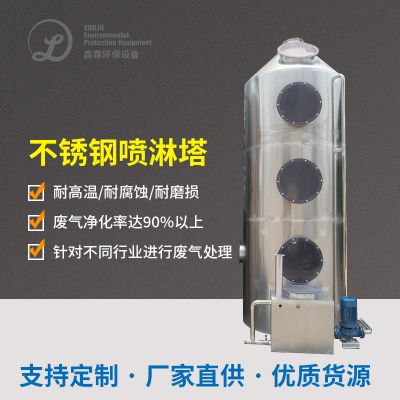
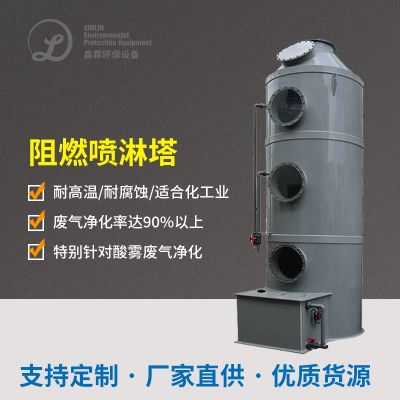
循环系统吸收塔池:NaOH/Na₂SO₃双碱添加启动,烟气脱硫高效率≥95%,SO₂排放出≤35mg/m³;
喷洒层设计构思:4层导向喷洒,汽液接触性日子≥15秒。
双碱法湿法脱硫塔:
尾部进行处理:
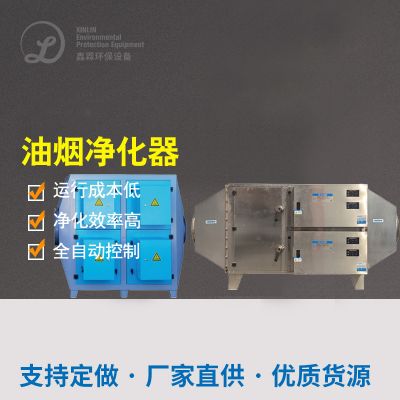
处置功率:一致主功率,粉尘爆炸捕集器率≥99.9%,PM2.5直接排放≤5mg/m³。
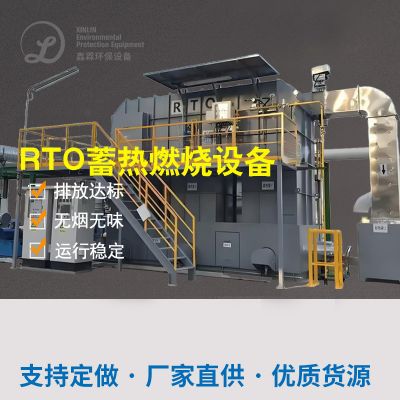
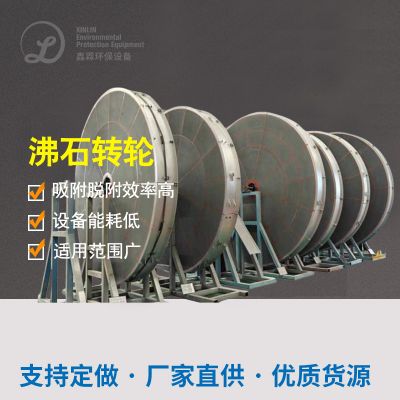
的温度调控:280-320℃控温正常运作,VOCs转化成率≥99%,电能收回率≥80%;
余热灵活运用:加温新风换气机,消减助燃剂消耗脂肪。
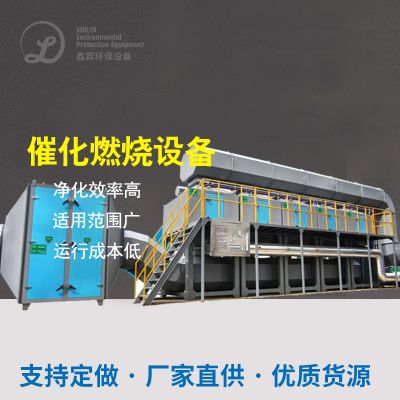
催化氧化助燃设备(RTO):
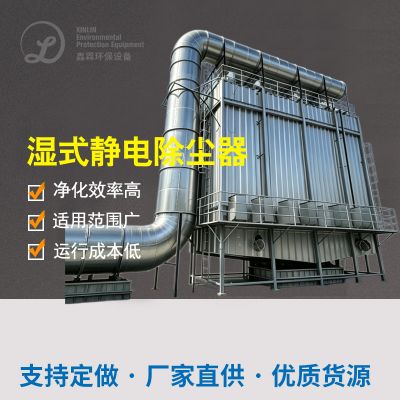
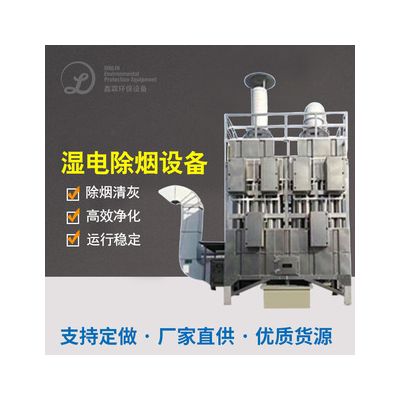
高效能湿式人体静电烟气净化器(WESP):
三、产品调试与标准配置
四、废气处理难点与解决方案
难点1:高湿度导致设备腐蚀及微生物活性抑制
在微生物预净化处理塔前加设冷冻冰箱低温干燥的控制系统,的控制进气露点≤10℃;
人工湿地填料接触面涂覆疏水铝层,增强学习抗结垢性。
防范措施:
困惑2:多样化恶臭材料(含硫醇类)难溶解
怪物塔后添置活性氧氧化物段,分离难吸附恶臭有害物质(如硫醇类);
定时污泥脱水生物学学酶药物,完善微生物检测学学耐受力性。
应对对策:
存在的问题3:氢氧化钠与加硫氢相容时的加工和平
划分正确进行处理:动物塔先生物降解NH₃,后台开发RTO正确进行处理H₂S及VOCs;
线监测网pH值,的动态调准双碱法脱硫脱硝塔去除剂的计量加药百分比。
方法:
五、外理疗效认证
六、客户反馈
环保合规:连续4年通过国家环保验收,臭气投诉量下降95%,获评“全国生态文明建设示范单位”;
实惠效率:
年合理节省生物药物制剂管理费¥400万;
催化氧化引燃余热发储电量达2.5MW·h,节约使用能源生产成本¥170万;
生活高效益:生产车间及附过有异味常规消掉,人们十分满意度调查提高至98%,已成为地市节能环保榜样投资项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了餐厨垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!

 扫一扫添加微信